
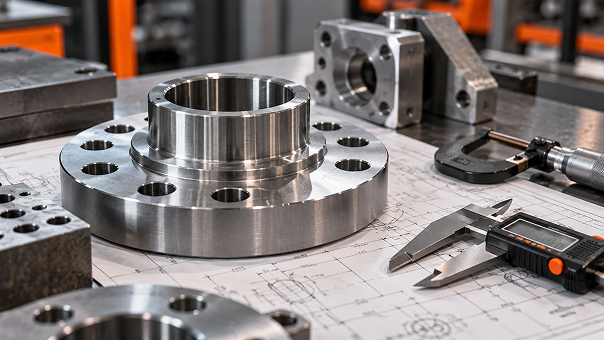
Любая деталь изготавливается по чертежу, но идеально точных размеров не бывает. Даже самый современный станок даёт отклонения — микроны, сотые, десятые доли миллиметра. Чтобы детали подходили друг к другу и работали как задумано, вводят допуски. Разберёмся, что это такое, зачем они нужны и как с ними работать.
Допуск размера детали: что это
Допуск размера детали — это разница между наибольшим и наименьшим допустимым размером. Если на чертеже указано 20 мм с допуском ±0,1 мм, значит, реальная деталь может быть от 19,9 до 20,1 мм и считается годной.
Допуск не означает, что деталь можно сделать «как получится». Он задаёт коридор, внутри которого размер считается правильным. Всё, что выходит за границы, — брак.
Допуски в металлообработке нужны, чтобы:
- обеспечить взаимозаменяемость деталей;
- гарантировать сборку без подгонки;
- контролировать качество;
- снизить стоимость — чем шире допуск, тем дешевле производство.
Допуски и посадки: в чём разница
Допуски и посадки — два связанных понятия. Допуск — это про размер одной детали. Посадка — про характер соединения двух деталей.
Допуски и посадка вал — классический пример. Вал входит в отверстие. В зависимости от соотношения размеров соединение может быть:
- с зазором — вал свободно вращается или перемещается;
- с натягом — вал сидит плотно, соединение неподвижное;
- переходным — возможен и зазор, и натяг.
Допуски и посадки отверстий работают по той же логике, только за базу берётся отверстие.
Система допусков и посадок — это свод правил, по которым назначают допуски и определяют характер соединения. В России действует ЕСДП — единая система допусков и посадок.
Квалитеты: уровни точности
Квалитеты допусков и посадок — это степени точности. Чем меньше номер квалитета, тем точнее изготовление.
- IT5–IT7 — высокая точность: подшипники, прецизионные детали.
- IT8–IT10 — средняя точность: большинство машиностроительных деталей.
- IT11–IT12 — пониженная точность: литьё, штамповка, грубые соединения.
- IT13–IT16 — низкая точность: неответственные элементы.
Класс точности обработки — более старое понятие, близкое к квалитету. Сейчас в основном используют квалитеты.
Чем выше точность, тем дороже обработка. Поэтому не стоит назначать жёсткие допуски там, где они не нужны.
Допуски и посадки ГОСТ: как читать таблицы
Допуски и посадки ГОСТ — это стандартизированные таблицы. В них указаны числовые значения допусков для каждого квалитета и интервала размеров.
Таблица допусков и посадок строится по интервалам: например, от 1 до 3 мм, от 3 до 6 мм, от 6 до 10 мм и так далее. Для каждого интервала и квалитета указан допуск в микронах.
Допуски и посадки таблица квалитетов позволяет быстро найти нужное значение без расчётов. Допуски и посадки отверстий и валов сведены в отдельные таблицы — с учётом основного отклонения (буквенное обозначение: H, h, g, f, k, n и другие).
Размеры допуск и посадка указывают на чертеже в виде номинального размера с отклонениями: например, Ø20H7 или Ø20+0,021.
Допуски посадки и измерения: как контролируют
Допуски посадки и измерения связаны напрямую. Чтобы проверить, попадает ли деталь в допуск, нужны измерительные инструменты:
- штангенциркуль — для грубых измерений;
- микрометр — для точных;
- нутромер — для отверстий;
- калибры — для массового контроля;
- координатно-измерительные машины — для сложных деталей.
Допуски и посадки ГОСТ регламентируют не только размеры, но и методы контроля. Например, для гладких цилиндрических соединений есть свои калибры.
Допуски и посадки в машиностроении
Допуски и посадки в машиностроении — основа сборки. Без них невозможно представить ни один механизм: от подшипникового узла до двигателя.
Система допусков и посадок позволяет:
- собирать изделия из деталей разных производителей;
- ремонтировать узлы заменой элементов;
- проектировать механизмы с заданными характеристиками;
- контролировать качество на производстве.
Допуски и посадки ЕСДП — российский стандарт, гармонизированный с международными. Это упрощает работу с импортными чертежами.
Как выбрать допуск
При выборе допуска учитывают:
- Назначение детали. Ответственные узлы требуют высокой точности.
- Характер соединения. Подвижное — зазор, неподвижное — натяг.
- Технологию обработки. Лазерная резка даёт одну точность, токарная — другую.
- Стоимость. Жёсткие допуски дороже.
- Условия эксплуатации. Температура, вибрация, износ.
Не назначайте допуск «на всякий случай» точнее, чем нужно. Это удорожает производство без пользы.
Частые ошибки
- Слишком жёсткий допуск. Дорого и не всегда технологично.
- Слишком свободный допуск. Детали не собираются или работают плохо.
- Игнорирование посадки. Допуск есть, а соединение не работает.
- Неверная база. Допуск считается от той поверхности, которая важна.
- Отсутствие контроля. Без измерений допуск ничего не значит.
Металлообработка и допуски в NAYADA
Компания NAYADA выполняет лазерную резку металла с точностью до 0,1 мм. Мы работаем по чертежам заказчика и соблюдаем указанные допуски.
Что мы делаем:
- резка и раскрой металла по заданным размерам;
- гибка и сварка конструкций;
- изготовление деталей с контролем геометрии;
- порошковая покраска готовых изделий;
- подбор толщины металла и технологии обработки.
Если в чертеже не указаны допуски — подскажем оптимальные. Присылайте задачу, рассчитаем и изготовим. Посмотрите примеры работ в портфолио NAYADA.
Заключение
Допуски — это коридор, внутри которого размер детали считается правильным. Посадки определяют характер соединения. Квалитеты задают точность. Вместе они обеспечивают сборку, взаимозаменяемость и качество.
Понимание допусков и посадок — база металлообработки. Если нужна помощь с изготовлением деталей по чертежу — обращайтесь в NAYADA. Свяжитесь с нами: +7 496 740-66-16 или +7 903 130 90 59 или закажите обратный звонок на сайте.